Enjeksiyon parçası, kalıptan çıkabildiği kadar iyidir. Draft, dengeli et kalınlığı ve doğru feder — bu üçünü modelde çözerseniz DFM turu kısalır, numuneniz erken gelir.
Modül kalıpta teklif üç bilgiyle netleşir; üçü de sizden gelir.
Tek katı gövde, 1:1 ölçek, mm biriminde. STEP tolerans taşımaz; kritik ölçü ve toleransları teklif notunda belirtin.
Kalıp yatırımının mantıklı olup olmadığı adede bağlıdır. Yıllık tahmini adedinizi ve parti büyüklüğünü teklif notuna yazın.
ABS, PC-ABS, PA6, POM, ASA… Kararsızsanız parçanın çalışma koşullarını yazın; DFM aşamasında birlikte seçelim.
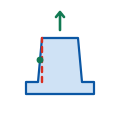
Kalıptan çıkış yönündeki her duvara en az 1° eğim verin. Eğimsiz duvar sıyrılırken sürter: yüzey çizilir, parça kalıpta kalabilir. Dokulu yüzeylerde draft artar.
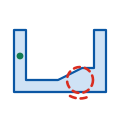
1,5–3 mm tipik aralıktır; asıl önemlisi her yerde aynı kalması. Kalın yığılma soğurken çöker (sink) ve çarpılır. Dolu bölgeleri boşaltıp federle taşıyın.
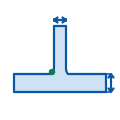
Rijitlik istiyorsanız duvarı kalınlaştırmayın, feder ekleyin. Feder kalınlığı ana etin ~%60'ını aşmasın (yoksa arkada çöküntü izi olur) ve köküne radyus verin.
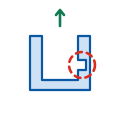
Çıkış yönüne dik oyuk ve tırnaklar kalıba ek mekanizma (maça) gerektirir; maliyet artar. Zorunluysa baştan bildirin — bazen küçük bir tasarım değişikliği maçayı tümden kaldırır.
Keskin köşe hem gerilim yığar hem kalıp ömrünü kısaltır. İç köşelere en az et kalınlığının yarısı kadar radyus verin.
Vida yuvası çıkıntılarını (boss) duvara federle bağlayın ve dış çapını deliğin ~2 katında tutun — serbest duran kalın boss hem çöker hem kırılır.
Hangi yüzeyin dışarıdan görüneceğini bildirin: enjeksiyon giriş izi ve itici izleri görünmeyen yüze alınır.
| Kural | Önerilen değer | Nasıl kontrol edilir |
|---|---|---|
| Draft açısı | ≥ 1° (dokulu yüzeyde daha fazla) | Çıkış yönündeki her duvarın açısını CAD'in draft analiz aracıyla kontrol edin. |
| Et kalınlığı | 1,5–3 mm, her yerde dengeli | Modelde kesitler alıp en kalın/en ince bölgeleri karşılaştırın. |
| Feder kalınlığı | ≤ 0,6 × ana et | Feder kökündeki kalınlığı ana duvarla oranlayın. |
| İç köşe radyusu | ≥ 0,5 × et kalınlığı | Keskin iç köşeleri filet ile yumuşatın. |
| Maksimum parça ölçüsü | 200 × 200 mm | Modül kalıp gövdesinin çekirdek alanıyla sınırlıdır. |
| Tipik adet aralığı | En az 3.000 adet | Kalıp yatırımı bu adedin altında amorti olmaz; daha düşük adetlerde 3D baskı ya da CNC daha uygundur. |
Modül kalıpta her iş DFM değerlendirmesinden geçer: kalıplanabilirlik incelenir, önerilen düzeltmeler gerekçeleriyle raporlanır, siz modeli güncellersiniz, numune onayınızla seri başlar. Bu rehberdeki kurallar o turu kısaltmak içindir — elemek için değil.
STEP + varsa teknik resim, malzeme ve hedef adet.
Önerilen düzeltmeler gerekçeleriyle gelir.
Önerileri işleyip güncel dosyayı iletirsiniz.
İlk numune onayınızla üretim başlar.
Modelinizi gönderin; kalıplanabilirlik raporu ve teklifle birlikte dönelim.