Dönen bir takımın fiziği bellidir: keskin iç köşe bırakamaz, ulaşamadığı yüzeyi işleyemez, uzadıkça titrer. Modelinizi bu üç gerçeğe göre kurarsanız parçanız hem ucuzlar hem hızlanır.
STL bir üçgen ağıdır: gerçek yüzey, delik ekseni ve ölçü bilgisi taşımaz. Hassas işleme yalnızca STEP'in taşıdığı katı geometriyle yapılabilir.
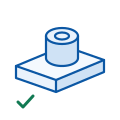
Gerçek yüzeyler: delik dairedir; çap, eksen ve ölçü bilgisi tamdır.
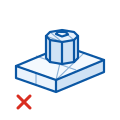
Aynı parçanın üçgen ağı: yüzeyler yaklaşıktır, delik çokgene döner, ölçü bilgisi yoktur.
Dosyada montaj değil tek parça olsun; model gerçek boyutunda ve mm biriminde dışa aktarılsın. Her parça ayrı dosya, adetler dosya başına.
Sıkı tolerans, diş, yüzey işareti gibi bilgiler STEP'te taşınmaz. Kritik ölçüleriniz varsa teklif sihirbazının "Tolerans & Yüzey" adımında belirtebilirsiniz. Sihirbazda karşılığını bulamadığınız bir istek varsa teklif notuna yazın.
Logo kabartması, işlevsiz süs radyusları ve gereksiz detaylar işleme süresini büyütür. İşlevi olmayan özellikleri modelden çıkarın.
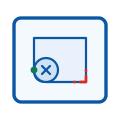
Dönen takım keskin iç köşe bırakamaz. R ≥ 1,5 mm pratik bir başlangıçtır; radyus büyüdükçe daha büyük (ve hızlı) takım kullanılabilir, maliyet düşer.
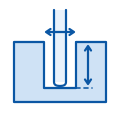
Cep derinliği genişliğin 3–4 katını aşarsa uzun ince takım titrer; yüzey bozulur, süre uzar. Derin cebi bölmeyi ya da parçayı ikiye ayırmayı düşünün.
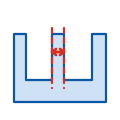
Çok ince duvar işleme kuvvetiyle esner ve titrer. Metalde ≥ 0,8 mm, plastikte ≥ 1,5 mm duvar bırakın; yüksek duvarları payandayla destekleyin.
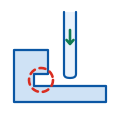
Takım parçaya yukarıdan iner. Yandan oyuklar (undercut) ve gizli cepler standart işlemeyle çıkmaz; zorunluysa teklif notunda belirtin, birlikte değerlendirelim.
Standart matkap çaplarına (3, 4, 5, 6, 8, 10 mm…) denk gelen delikler tek operasyonda çıkar; ara çaplar frezeyle dolaşılır, süre uzar.
Diş çekmek istediğiniz delikleri matkap diş dibi çapında veya ona yakın bir çapta delin. Fiyatlandırma sihirbazımız "Klavuz" adımına geldiğinizde size yardımcı olacaktır.
Her ölçüye sıkı tolerans yazmak parçayı pahalılaştırır. Yalnızca fonksiyonel yüzeylere tolerans verin; kalanı genel toleransta kalsın.
| Kural | Önerilen değer | Nasıl kontrol edilir |
|---|---|---|
| Minimum iç köşe radyusu | R ≥ 1,5 mm | Ceplerin köşe radyuslarını modelde ölçün; büyütebiliyorsanız büyütün. |
| Cep derinliği / genişliği oranı | ≤ 3–4 | En derin cebin derinliğini ağız genişliğine bölün. |
| Minimum duvar kalınlığı | Metal ≥ 0,8 mm · plastik ≥ 1,5 mm | En ince duvarı kesit alarak ölçün. |
| Delik çapları | Standart matkap çapları | Delik listenizi standart çaplarla karşılaştırın. |
| Maksimum delik boyu (derinlik) | ≤ 30 × delik çapı | Ör. Ø5 mm delik en fazla 150 mm derin olabilir; oranı aşan delikler manuel onay gerektirir. |
| Genel işleme toleransı | ISO 2768-m | Teknik resim verilmezse bu sınıf uygulanır; işleyebildiğimiz en hassas sınıf ISO 286 IT7'dir. |
| Maksimum parça ölçüsü | 500 × 500 × 400 mm | Parçanın en büyük ölçüsünü tezgâh kapasitesiyle karşılaştırın. |
STEP dosyanızı yükleyin; malzeme ve adet seçtikçe fiyat anında güncellensin.